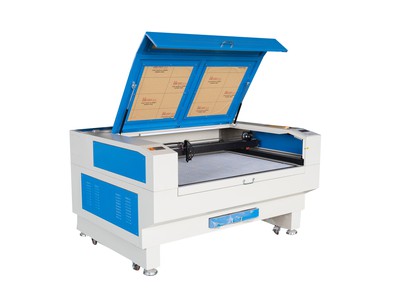
Set thông số chuẩn cho máy cắt laser phi kim
11/11/265
Giá: 1 Triệu
Địa chỉ: Hà Nội
Thông tin thêm
Hiện tượng phôi bị cháy đen cạnh, chảy viền hoặc dính ba via phần lớn bắt nguồn từ việc phối hợp sai lệch giữa tốc độ di chuyển đầu cắt và công suất phát tia. Thợ đứng máy cần nắm vững quy tắc điều chỉnh năng lượng trên từng milimet vật liệu thay vì cài đặt thông số theo cảm tính.
Các bước thiết lập thông số dưới đây được chuẩn hóa để người vận hành áp dụng trực tiếp lên phần mềm điều khiển tại xưởng.
Nguyên lý tinh chỉnh chu kỳ nhiệm vụ (Duty cycle) và tần số
Chu kỳ nhiệm vụ (Duty cycle) quy định tỷ lệ phần trăm thời gian phát tia thực tế trong một chu kỳ xung điện áp. Khi cắt các vật liệu nhạy cảm nhiệt như acrylic hay ván ép mỏng, việc ép nguồn phát liên tục ở mức công suất 100% sẽ làm tích tụ nhiệt lượng quá mức tại điểm hội tụ, dẫn đến biến dạng mép cắt.
Quy trình thiết lập tần số xung và công suất phát tia cho nguồn CO2:
Cài đặt giá trị Max Power và Min Power: Khoảng cách giữa hai giá trị này nên duy trì trong khoảng 5% đến 10% (ví dụ Max 75%, Min 68%) để năng lượng đồng đều tại các điểm đổi hướng góc vuông.
Khống chế dòng tải tối đa: Không cài đặt công suất phần mềm vượt quá 85% công suất định mức của ống phóng để bảo toàn tuổi thọ điện cực và khí môi chất.
Thiết lập tần số xung (Pulse Frequency): Đặt trong dải 5kHz đến 20kHz tùy theo tốc độ cắt để đảm bảo các vết bắn tia nối liền thành đường thẳng mịn.
Điều chỉnh gia tốc góc cua: Hạ tốc độ tại các góc nhọn xuống 30% so với đoạn thẳng để tia laser kịp làm đứt phôi mà không làm vát cạnh mép cắt.
Cấu hình thông số chuẩn khi gia công cắt chữ nổi mica
Mica (acrylic) đòi hỏi mạch cắt phải đạt độ bóng gương, mép cắt vuông vức 90 độ và không bị nứt chân chim do ứng suất nhiệt. Tiêu cự thấu kính lý tưởng nhất cho phôi mica dày từ 3mm đến 10mm là thấu kính có tiêu cự 63.5mm (2.5 inch).
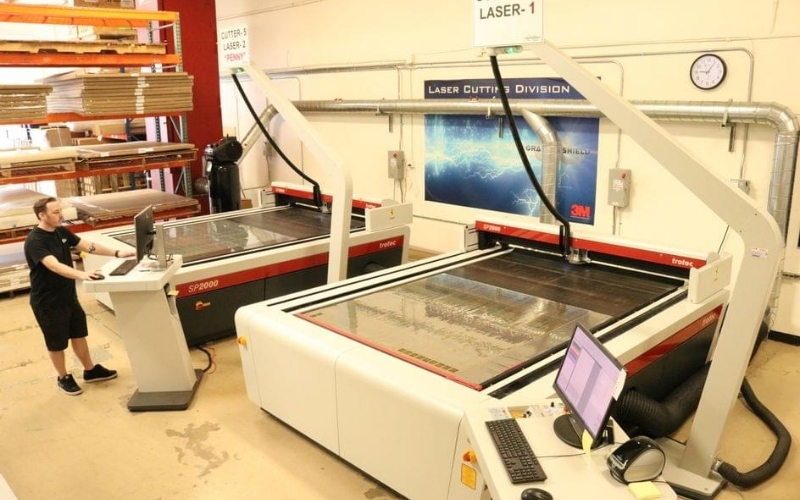
Khi thao tác trực tiếp trên bảng điều khiển máy cắt laser phi kim, thợ vận hành áp dụng bộ thông số thực nghiệm cho nguồn 100W:
Mica trong suốt độ dày 3mm: Tốc độ cắt 18mm/s đến 22mm/s, công suất nguồn đặt 55% đến 60%, áp suất khí thổi nhẹ 0.05 bar để giữ bóng mép.
Mica màu độ dày 5mm: Tốc độ cắt 10mm/s đến 12mm/s, công suất nguồn đặt 65% đến 70%, nâng nhẹ tiêu cự thấu kính lên 0.5mm so với bề mặt.
Mica kết cấu độ dày 8mm đến 10mm: Tốc độ cắt 4mm/s đến 6mm/s, công suất nguồn đặt 78% đến 82%, thực hiện lấy nét chìm vào giữa thân phôi.
Thiết lập độ trễ bật tia (Laser On Delay): Cài đặt từ 0.02 đến 0.05 giây tại điểm bắt đầu để tia đục thủng phôi hoàn toàn trước khi cụm mỏ bắt đầu dịch chuyển.
Thủ thuật chống cháy đen mép khi cắt gỗ MDF và ván ép
Ván gỗ MDF và gỗ dán (plywood) chứa hàm lượng keo kết dính hữu cơ cao, rất dễ bắt lửa và bốc khói đen làm ố bề mặt. Bí quyết để có mép cắt vàng sáng nằm ở sự kết hợp giữa luồng khí phụ trợ áp lực cao và việc dán băng keo giấy bảo vệ bề mặt trước khi chạy máy.
Các bước chuẩn bị và căn chỉnh khi cắt phôi gỗ công nghiệp:
Phủ màng giấy decal hoặc băng keo giấy chống khói: Dán kín mặt trên phôi để khói và muội than bám vào lớp giấy thay vì ngấm vào thớ gỗ.
Đẩy tốc độ cắt lên ngưỡng cao nhất có thể: Tăng công suất lên 75% đến 80% kết hợp nâng tốc độ chạy để giảm thiểu thời gian chùm tia tiếp xúc nhiệt với bề mặt phôi.
Dùng bàn dao thanh nhôm thay cho bàn tổ ong: Tránh hiện tượng tia laser phản xạ ngược từ mặt lưới tổ ong làm cháy xém các vết rỗ ở mặt đáy tấm gỗ.
Vệ sinh muội than trên thấu kính sau mỗi ca chạy gỗ: Khói gỗ bám vào kính ZnSe sẽ gây đục thấu kính và làm suy giảm 30% năng lượng cắt chỉ sau vài giờ.
Quản lý áp suất khí phụ trợ thổi nguội phôi kịp thời
Áp suất và lưu lượng khí nén thổi qua bép cắt đóng vai trò quyết định trong việc dập tắt ngọn lửa cục bộ và đẩy vật liệu nóng chảy thoát xuống đáy bàn cắt. Tùy thuộc vào bản chất vật liệu là dễ cháy hay cần độ bóng, áp lực khí cấp vào đầu mỏ phải được điều chỉnh tương ứng qua van điều áp.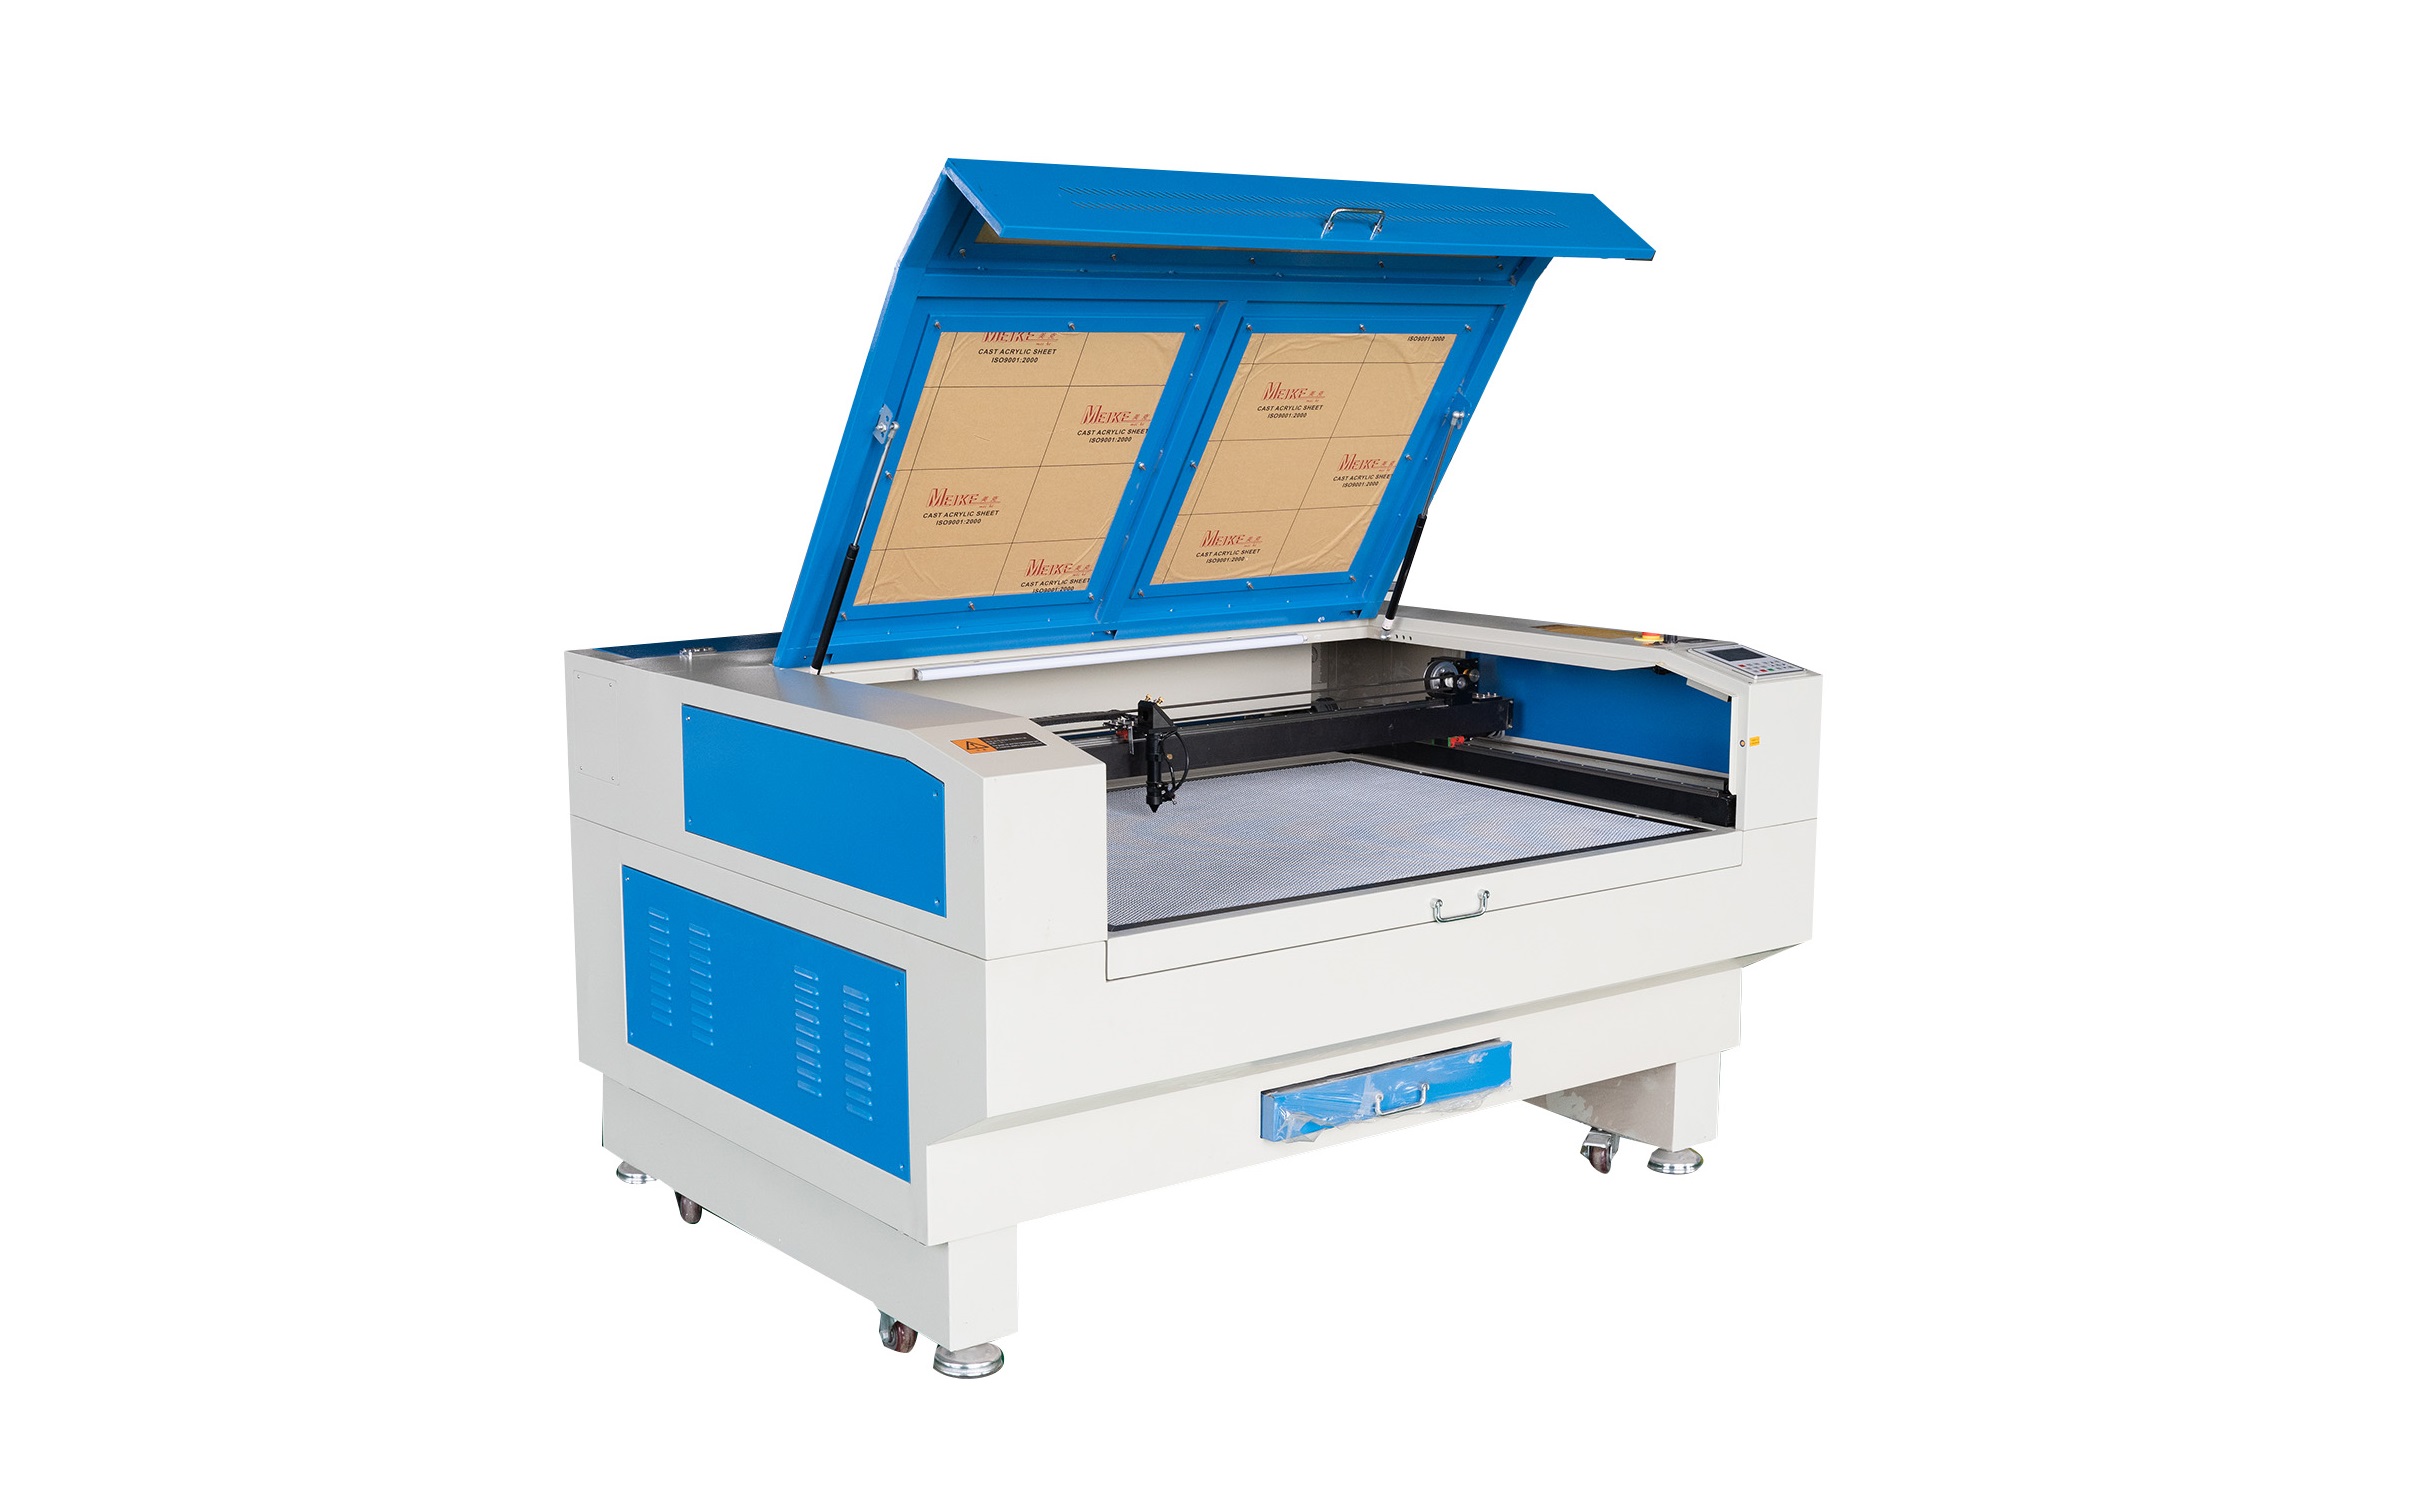
Trong các khóa chuyển giao kỹ thuật của Golden Micron, kỹ sư luôn hướng dẫn thợ đứng máy cách phân định chế độ khí cho từng loại vật liệu:
Chế độ khí nhỏ (0.03 bar đến 0.08 bar): Dùng riêng cho cắt mica để mép nhựa nóng chảy kịp đông kết phẳng mịn tự nhiên, không bị sóng gợn.
Chế độ khí mạnh (0.3 bar đến 0.6 bar): Dùng cho cắt gỗ, da thật, vải và cao su nhằm dập lửa tức thời, đẩy bay xỉ than và tránh bén lửa gây hỏa hoạn.
Lắp đặt bộ lọc tách nước và dầu cho khí nén: Đảm bảo khí thổi vào đầu mỏ là khí khô tuyệt đối, tránh để giọt nước bắn vào làm nứt vỡ thấu kính quang học khi đang ở nhiệt độ cao.
Căn chỉnh độ đồng tâm của lỗ bép thổi: Lỗ thoát tia của bép cắt phải thẳng hàng 100% với trục tia laser để luồng khí bao bọc trọn vẹn điểm hội tụ.
Việc làm chủ mối liên hệ giữa tiêu cự thấu kính, tốc độ và áp suất khí giúp thợ vận hành xử lý được đa dạng loại phôi mà không tạo ra sản phẩm lỗi. Các anh em thợ đứng máy đang gặp trở ngại lớn nhất khi set thông số cho vật liệu nào trong quá trình sản xuất thực tế tại xưởng?
- Mã tin: 34613468
Tăng lượt xem cho tin
* Giá chỉ từ 15.000đ


Hướng dẫn giao dịch an toàn
- Không thanh toán tiền trước khi nhận hàng
- Kiểm tra hàng cẩn thận trước khi mua
- Giao dịch ở nơi công cộng