Bảng thông số tốc độ, công suất máy khắc laser 9060 chuẩn
13/11/261
Giá: 1 Triệu
Địa chỉ: Hà Nội
Thông tin thêm
Hiệu quả làm việc của một thợ đứng máy laser không nằm ở việc chỉnh thông số theo cảm tính mà nằm ở khả năng kiểm soát chính xác mối tương quan giữa tốc độ (Speed), công suất phát tia (Power) và áp suất dòng khí phụ trợ. Cùng một độ dày vật liệu, chỉ cần lệch 5% mức phát quang hoặc sai 1mm tiêu cự, mạch cắt sẽ lập tức xuất hiện ba via, cháy cạnh hoặc không đứt chân phôi.
Việc thiết lập chuẩn bảng thông số vận hành ngay từ đầu giúp thợ mới làm chủ thiết bị nhanh chóng và loại bỏ hoàn toàn tình trạng hỏng phôi hàng loạt.
Set thông số cắt mica (dày 2mm đến 10mm) chống cháy cạnh
Khi gia công tấm acrylic (mica) trên máy khắc laser 9060, mục tiêu hàng đầu là đạt được đường cắt bóng mịn, vuông cạnh và không xuất hiện bọt khí hoặc khói bám trắng mép cắt. Vật liệu mica nóng chảy dưới tác động nhiệt của bước sóng 10.6 micromet, do đó lưu lượng khí thổi phải vừa đủ để dập lửa mà không làm nguội đột ngột vết cắt.
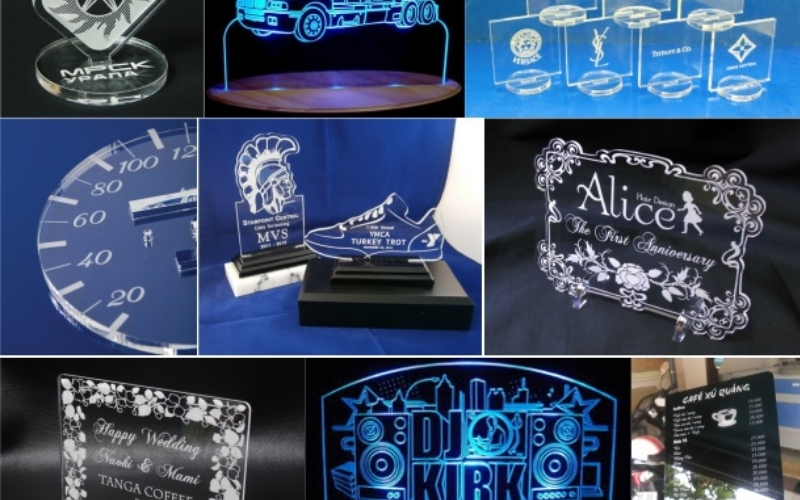
Các bước thiết lập thông số cắt mica theo từng dải độ dày tiêu chuẩn cho nguồn phóng 80W - 100W:
Tấm mica trong 2mm - 3mm: Đặt tốc độ di chuyển 25mm/s đến 35mm/s, công suất nguồn phóng từ 55% đến 65%, áp suất khí nén duy trì ở mức 0.8 bar.
Tấm mica trong 5mm: Hạ tốc độ xuống 12mm/s đến 16mm/s, nâng công suất lên 70% đến 80%, giữ khoảng cách tiêu cự chuẩn xác để vết cắt không bị vát hình nón.
Tấm mica dày 8mm - 10mm: Cài đặt tốc độ chậm từ 4mm/s đến 7mm/s, công suất tối đa từ 85% đến 90%, giảm nhẹ lưu lượng khí để bề mặt cắt tự hóa bóng bằng nhiệt.
Chế độ khắc chữ hoặc logo trên mica: Đẩy tốc độ quét tia lên 300mm/s đến 500mm/s, hạ công suất xuống dải 12% đến 18% với khoảng cách dòng quét (Interval) đặt ở mức 0.04mm.
Điều chỉnh tần số xung và tốc độ khi gia công gỗ MDF
Gỗ công nghiệp MDF chứa hàm lượng keo kết dính hữu cơ cao, rất dễ bắt lửa và bốc khói đen gây ám cạnh viền nếu thời gian lưu nhiệt của đầu cắt quá lâu tại một điểm. Để đường cắt gỗ sắc gọn, thợ đứng máy cần ưu tiên dùng áp suất khí nén mạnh nhằm đẩy phoi cháy và khói đen thoát xuống dưới phễu hút đáy bàn máy.
Quy trình cân chỉnh thông số gia công gỗ ép MDF trên phần mềm điều khiển:
Cắt đứt gỗ MDF dày 3mm: Thiết lập tốc độ chạy 20mm/s đến 28mm/s, công suất phát quang 65% đến 75%, mở van khí nén lên mức 1.5 bar đến 2.0 bar.
Cắt đứt gỗ MDF dày 5mm - 6mm: Điều chỉnh tốc độ về dải 8mm/s đến 12mm/s, công suất nguồn 80% đến 85%, kết hợp bật tối đa công suất quạt hút mùi ly tâm.
Khắc họa tiết trên bề mặt gỗ: Đặt tốc độ từ 250mm/s đến 400mm/s, công suất từ 15% đến 22% tùy thuộc vào độ sâu vết khắc mong muốn (khắc nông lấy màu tương phản hay khắc sâu 3D).
Kỹ thuật chống cháy mặt gỗ: Dán băng keo giấy chuyên dụng lên bề mặt trước khi khắc, hoặc quét một lớp dung dịch chống cháy nhẹ quanh vùng biên gia công.
Kỹ thuật dò tiêu cự (Focal length) tiêu chuẩn trước khi vận hành
Tiêu cự thấu kính là khoảng cách từ tâm thấu kính ZnSe bên trong đầu cắt đến điểm hội tụ nhỏ nhất của chùm tia laser trên bề mặt phôi. Điểm hội tụ có đường kính vệt tia nhỏ nhất sẽ mang mật độ năng lượng tập trung cao nhất, giúp phôi đứt ngọt mà không làm loét mạch cắt.
Thao tác lấy nét tiêu cự chuẩn xác trước mỗi ca làm việc được thực hiện theo các bước:
Đặt phôi vật liệu phẳng hoàn toàn lên bề mặt bàn thanh nhôm hoặc bàn tổ ong, dùng nam châm hoặc kẹp gá phẳng phôi nếu tấm bị cong vênh.
Đưa đầu cắt về phía trên bề mặt phôi, sử dụng miếng cữ định vị tiêu cự chuyên dụng do nhà sản xuất cung cấp để đo khoảng cách từ đáy vòi phun đến mặt trên của vật liệu.
Nâng hạ bàn làm việc (bàn cơ hoặc bàn nâng hạ tự động bằng động cơ) cho đến khi mép dưới của đầu cắt chạm vừa khít vào cạnh trên của cữ tiêu cự.
Với các dòng thiết bị đồng bộ hệ thống lấy nét tự động đi kèm từ Golden Micron, thợ chỉ cần nhấn phím chức năng Auto-focus trên bảng điều khiển để cảm biến tự động rà phôi và khóa đúng điểm hội tụ sau 3 giây.
Việc nắm vững bảng thông số kỹ thuật chuẩn giúp thợ đứng máy tự tin xử lý mọi loại vật liệu phi kim mà không lo hao phí phôi thử nghiệm. Những câu hỏi liên quan đến cách thiết lập tham số cho vật liệu da simili, vải cuộn hay kỹ thuật tinh chỉnh góc rẽ (Corner Power) trên phần mềm, chúng ta hoàn toàn có thể tiếp tục trao đổi chi tiết ở các phản hồi bên dưới.
- Mã tin: 34614369
Tăng lượt xem cho tin
* Giá chỉ từ 15.000đ


Hướng dẫn giao dịch an toàn
- Không thanh toán tiền trước khi nhận hàng
- Kiểm tra hàng cẩn thận trước khi mua
- Giao dịch ở nơi công cộng